Тротуарную плитку на заводе делают за пять шагов: жёсткую смесь с минимумом воды дозируют в форму, прессуют с вибрацией, выдерживают в камерах, испытывают партию и упаковывают на поддоны. У двухслойной плитки лицевой слой 8–10 мм (так на нашем заводе Lamaro) прессуют поверх основного. Брак ищут по этапам: рыхлые кромки и отслоение слоя — вопрос к заводу, сколы после разгрузки — к перевозке, а высолы ГОСТ 17608-2017 браком не считает (п. 4.6.4).
По одной схеме — дозирование, прессование с вибрацией, выдержка, испытания, упаковка — плитку делают все четыре завода нашего каталога: партнёры Выбор-С, Steingot и Braer и наш собственный завод Lamaro в Домодедове, чья плитка — мультиформат «Новый город» в 12 расцветках Color Mix — стоит от 2 100 ₽/м² (смотреть в каталоге). Вся плитка вибропрессованная и выпущена по ГОСТ 17608-2017, а отличаются состав лицевого слоя, оборудование и то, какие показатели завод выводит в карточки.
Как делают тротуарную плитку на заводе: пять этапов
| Этап | Что происходит | Что может пойти не так |
|---|---|---|
| 1. Смесь | цемент, мытый песок, гранитный отсев и пигмент дозирует автоматика; воды — минимум, смесь жёсткая | ошибка дозирования или влажности: другой оттенок, свойства ниже заявленных — видно только по испытаниям |
| 2. Прессование | смесь уплотняют в форме давлением и вибрацией одновременно: воздух выходит, плотность растёт | форма заполнена не до конца или изношена: рыхлые углы, неровная кромка, отклонения размеров |
| 3. Лицевой слой | у двухслойной плитки поверх основного бетона подают цветной, у Color Mix — бетон нескольких цветов | слабое сцепление слоёв: лицевой слой отходит пластом |
| 4. Выдержка | свежая плитка набирает прочность в камерах при заданных температуре и влажности, потом дозревает на складе завода | нарушен режим или плитку переместили слишком рано — глазом не видно, ловят испытаниями |
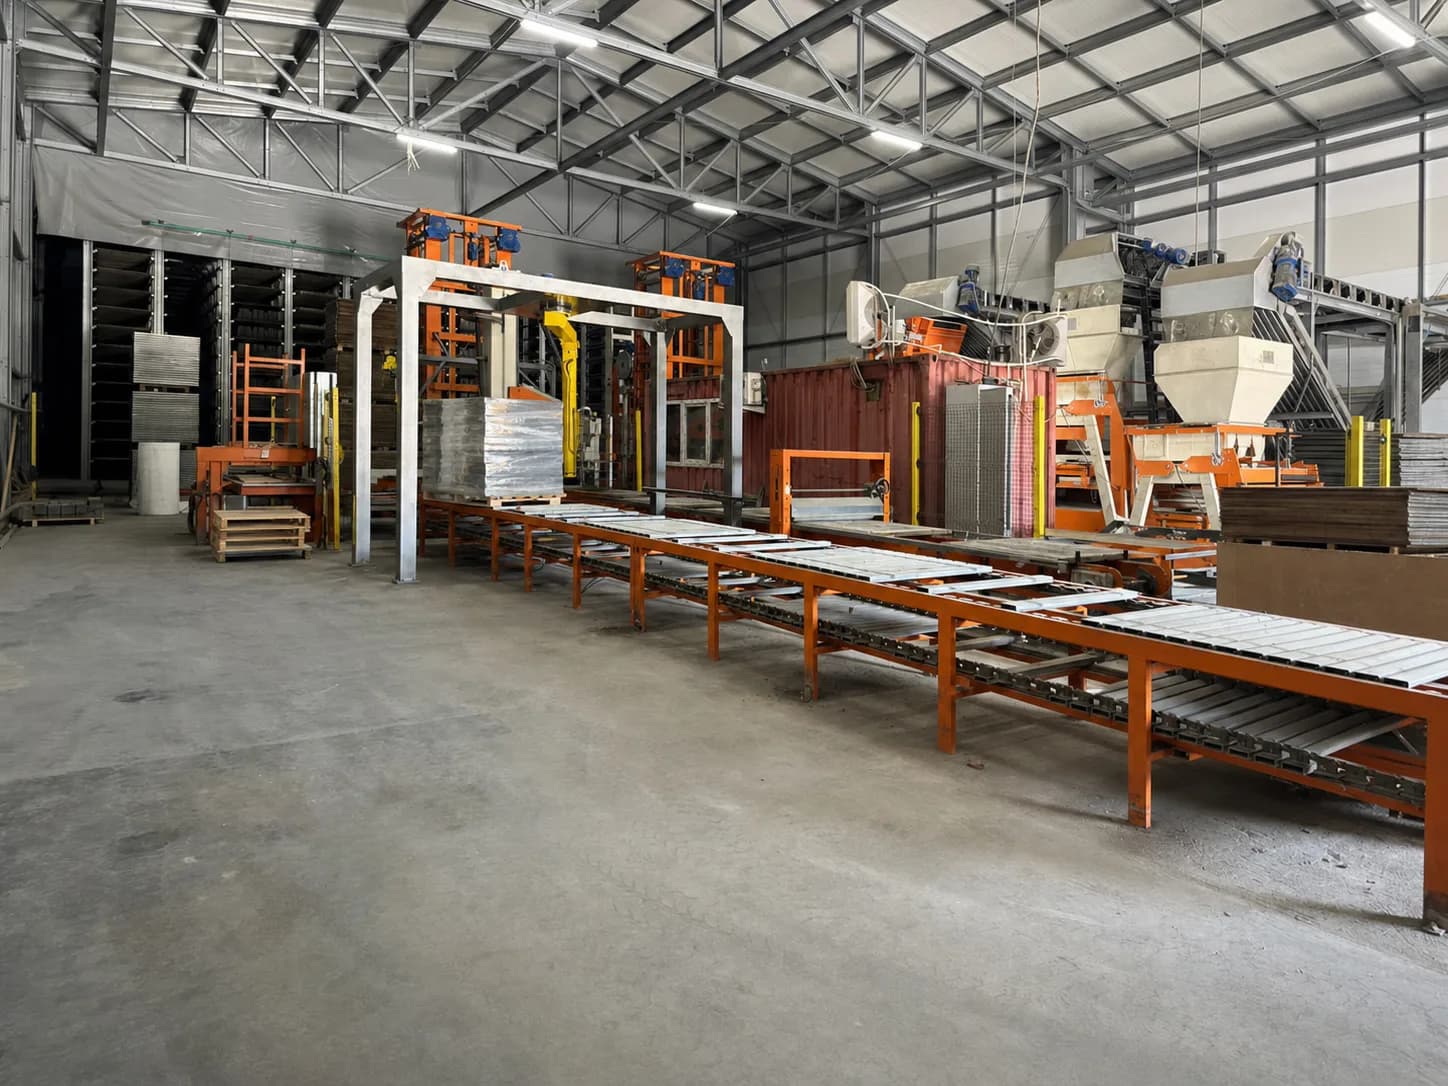
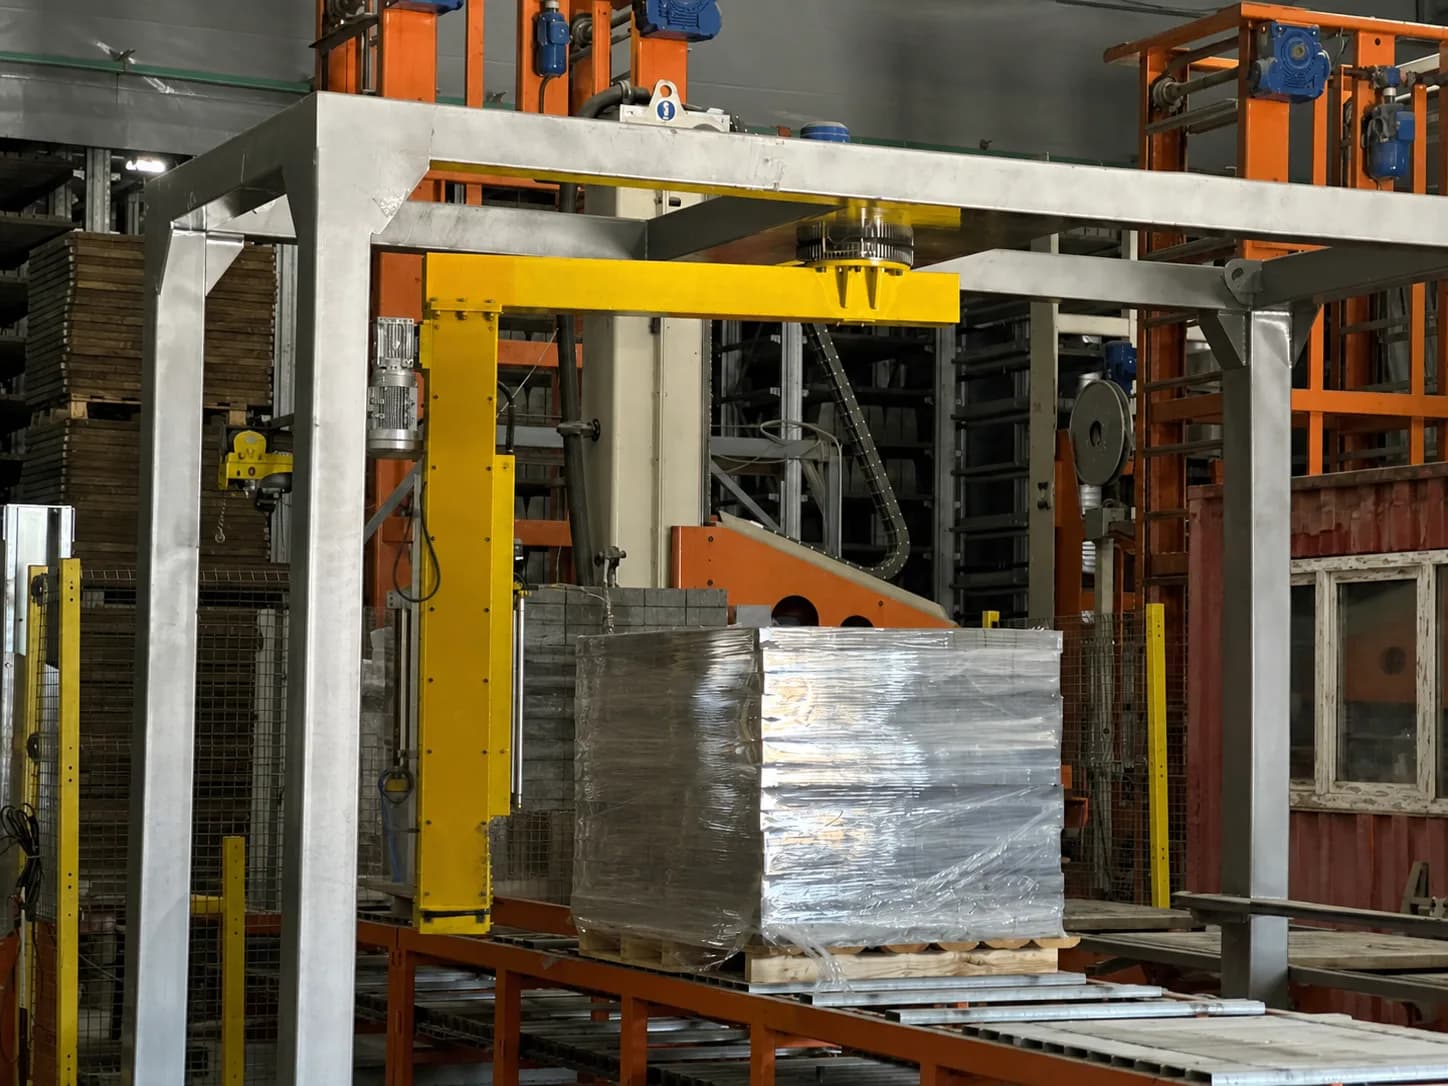
| 5. Испытания и упаковка | лаборатория проверяет прочность, морозостойкость, водопоглощение и геометрию и выпускает паспорт; плитку на поддоне стягивают плёнкой или лентой | повреждения при погрузке, перевозке и разгрузке |
Вибропресс не гарантирует плитку без дефектов сам по себе: изношенная форма, сбой подачи смеси или неверный режим сказываются на кромке и размерах. Поэтому после формования нужен контроль, а свойства партии подтверждают испытаниями, а не видом цеха.
Из чего делают плитку и чем отличается лицевой слой у разных заводов?
Основа у всех одна — жёсткая бетонная смесь из цемента, песка, заполнителя, воды и пигмента. Отличается лицевой слой: верхние миллиметры, которые видно и по которым ходят. По данным сайтов заводов:
- Braer — лицевой слой из белого цемента, кварцевого песка и пигментов, плитку делают двойным вибропрессованием на немецком оборудовании HESS;
- Steingot — завод в Лобне, построен в 2014 году на немецком оборудовании; в серии «Гранит Премиум» в верхний слой добавляют крошку натурального гранита, а поверхность обрабатывают дробью (Shot Blasting);
- Выбор-С — в коллекции «Гранит» в лицевом слое натуральная гранитная крошка, в «Искусственном камне» — подобранный гранитный песок, в «Листопаде» — бетон нескольких оттенков;
- Lamaro, наш завод, — в лицевой слой толщиной 8–10 мм подают от двух до пяти цветных бетонов с немецкими пигментами Bayferrox.
Рецептуру в килограммах завод не раскрывает, и покупателю она не нужна. Важно, чтобы у модели было точное название, стандарт выпуска и паспорт партии с результатами испытаний.
Что такое вибропрессование и почему в каталоге нет литой плитки?
Вибропресс уплотняет жёсткую смесь давлением и высокочастотной вибрацией одновременно. Воды в смеси мало, воздух выходит, бетон получается плотным, а форма задаёт геометрию: после формования матрица поднимается, и сырая плитка остаётся на технологическом поддоне. Вибролитую плитку делают по другой технологии, и в нашем каталоге её нет. Чем две технологии отличаются на участке — в статье вибролитая или вибропрессованная плитка.
Как делают двухслойную плитку и Color Mix?
Двухслойную плитку прессуют так, что основной и лицевой бетон становятся одним изделием: у нашего завода Lamaro слои спрессованы в монолит двойным вибропрессованием, у Braer — тоже двойным, на оборудовании HESS. Нижний слой держит нагрузку, верхний отвечает за цвет и фактуру — поэтому белый цемент и пигменты Braer кладёт в лицевой слой. Как проверить сцепление слоёв на поставке — в статье о двухслойной плитке.
Color Mix — тот же принцип, только в лицевой слой подают бетон нескольких цветов: у Steingot и у Lamaro — обычно от двух до пяти. Рисунок меняется от камня к камню и от поддона к поддону, это заложено технологией. Поэтому ГОСТ 17608-2017 (п. 10.4) советует брать многоцветную плитку сразу с нескольких поддонов и разбирать каждый столбиком сверху вниз. Как смешивать поддоны — в статье колормикс из разных партий.
Зачем плитке выдержка и когда её можно везти?
Сразу после пресса плитка держит форму, но нужной прочности у неё ещё нет. Поддоны со свежей плиткой уходят в камеры выдержки, где завод поддерживает заданные температуру и влажность, затем плитка дозревает на складе завода и только после этого отгружается. Сколько дней на это уходит, завод задаёт сам для каждой модели, а дату изготовления записывает в паспорт партии.
Нарушенный режим выдержки или слишком раннее перемещение плитки на вид не определить: такие ошибки проявляются позже и ловятся испытаниями. Поэтому режим на заводе документируют, а о партии судят по паспорту, а не по внешнему виду.
Что проверяет лаборатория завода и что попадает в паспорт?
Лаборатория испытывает партию на прочность, морозостойкость и водопоглощение, проверяет геометрию и выпускает паспорт качества с номером партии и датой изготовления. Паспорт едет вместе с плиткой, и по нему сверяют поставку: номер партии в паспорте должен совпасть с этикетками поддонов. Как читать паспорт — в статье о сертификате и паспорте плитки, какие показатели каждый завод выводит в карточки каталога — в статье как сравнить производителей плитки.
Если по внешнему виду партии спорят, ГОСТ 17608-2017 (п. 6.3.2, таблица 4) задаёт, сколько плиток смотреть: из партии до 25 штук — 5 изделий, из 26–90 — 8, из 91–280 — 13, из 281–500 — 20, из партии больше 500 — 32.
Где возникает брак и чей он?
| Что видно на плитке | Откуда обычно | Что говорит ГОСТ 17608-2017 | Что делать |
|---|---|---|---|
| рыхлые, осыпающиеся углы и кромки у многих плиток одной партии | прессование: форма заполнена не до конца или изношена | поверхность проверяют выборкой (п. 6.3.2) | не укладывать, сфотографировать с этикеткой поддона, заявить продавцу |
| лицевой слой отходит пластом | слабое сцепление слоёв при формовании | — | отложить плитки, рекламация заводу через продавца |
| волосяная трещина на новой плитке | по одной трещине место не определить | раскрытие до 0,05 мм допускается (п. 4.3.9) | отметить и посмотреть через сезон |
| трещина через всю плитку | удар при погрузке или дефект партии | это уже не допуск (п. 4.3.9) | не укладывать, фото с этикеткой партии |
| сколы у отдельных плиток после разгрузки | погрузка, перевозка, разгрузка | сбрасывать плитку нельзя (п. 8.4); при приёмке на объекте завод не отвечает за потёртости, трещины и сколы у 3 % изделий (п. 8.11) | пересчитать: больше 3 % — повод для претензии |
| белый налёт | соли из бетона выходят на поверхность | высолы допускаются (п. 4.6.4) | дождаться, пока их смоют дожди |
| шелушение лицевого слоя после зимы | морозостойкость партии или соли на покрытии | шелушение — отделение частиц после циклов замораживания и оттаивания (п. 3.20) | сверить морозостойкость в паспорте и выяснить, чем посыпали лёд |
| серые разводы из швов после дождя | швы засыпали сухой смесью с цементом | сухие составы с цементом в швах запрещены (п. 10.6) | вопрос к укладчику, а не к заводу |
Одинаковый скол мог появиться на любом этапе, поэтому при споре важны повторяемость, место повреждения, этикетка поддона, фото до разгрузки и отложенные образцы. Подробно о допусках — в статье сколы и царапины на новой плитке, о белом налёте — в статье о высолах, о проверке машины с плиткой — в статье приёмка плитки при доставке.
Как мы проверяем плитку до вашего участка?
Завод отвечает за плитку, мы — за то, что приедет к вам. Перед отгрузкой клиенту или в укладку мы сверяем геометрию, оттенок партии и целостность поддонов, а паспорт качества передаём с поставкой. Возим своим манипулятором: кран ставит поддоны на участок, плитку не сбрасывают. Если брак всё-таки нашёлся, претензию заводу сопровождаем мы. Условия — на странице гарантий.
Частые вопросы о производстве плитки
Почему у двух заводов плитка одной толщины разного класса прочности?
Класс бетона задают рецептура и технология завода, а не толщина. По карточкам каталога у Braer «Классико» 60 мм — класс В25 (М350), у Steingot «Классика» 60 мм — В30. Что означают классы и как их сравнивать — в статье о прочности плитки.
Сколько времени завод делает партию плитки?
Цикл пресса — лишь часть процесса: после него плитке нужны выдержка, дозревание на складе и испытания. Поэтому срок готовности партии завод называет по модели, объёму и своему графику, а не по скорости линии.
Можно ли судить о качестве плитки по видео с завода?
Нет. Видео и фото показывают, что оборудование есть, но не показатели конкретной партии. Для решения нужны образец, маркировка поддона и паспорт партии.
Источники и документы
- ГОСТ 17608-2017 на сайте Росстандарта, пункты: п. 3.20 — шелушение, п. 4.3.9 — трещины, п. 4.6.4 — высолы, п. 6.3.2 и таблица 4 — выборочный контроль, п. 8.4 и 8.11 — перевозка и приёмка на объекте, п. 10.4 и 10.6 — укладка многоцветной плитки и швы.
- Этапы производства и контроль партии — страница производства; фото линии — наш завод Lamaro.
- Состав лицевого слоя и оборудование — сайты заводов Braer, Steingot, Выбор-С и Lamaro; сведения собраны в подборках каталога.
- Плитка нашего завода Lamaro — от 2 100 ₽/м² — «Новый город» Lamaro
- Как устроены производство и контроль партии — производство
- Сертификаты и паспорта качества заводов — документы
- Образцы плитки четырёх заводов — шоурум в Пушкино